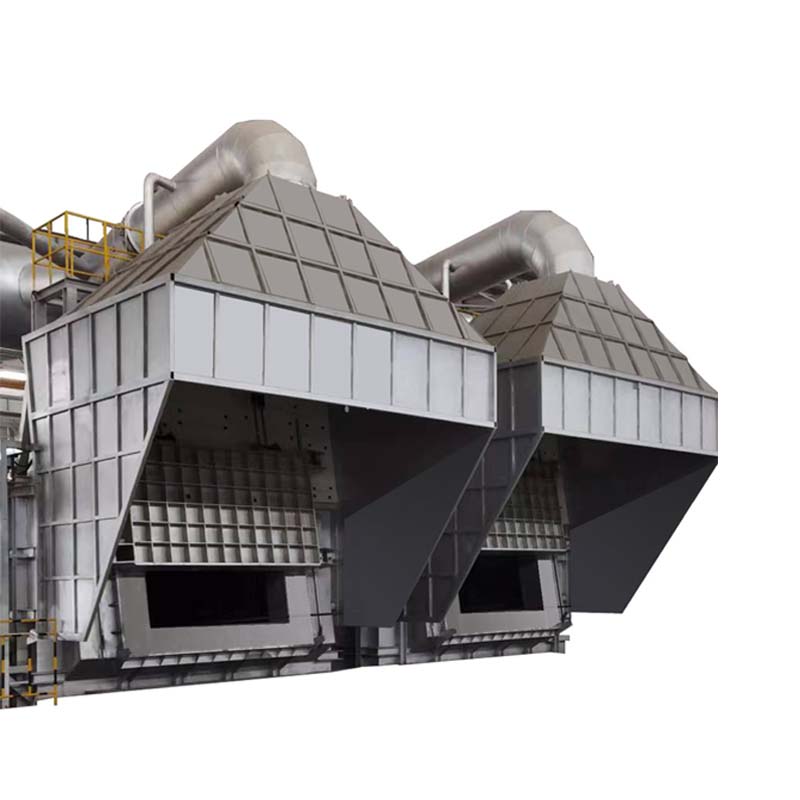
ایلومینیم سکریپ پگھلنے والی بھٹی
یہ لائن کا سر ہے۔ بہاو یہ فیڈ کرتا ہے aریفائننگ ٹینک، پھر یا تو aایلومینیم کھوٹ پنڈ کے لیے مسلسل کاسٹنگ مشینیا aہاٹ ٹاپ بلیٹ کاسٹنگ مشین، اس بات پر منحصر ہے کہ آیا آپ پنڈ بناتے ہیں یا بلیٹ۔
1. دوبارہ پیدا کرنے والا حرارت جمع کرنے والا برنر سسٹم دہن ہوا کو پہلے سے گرم کرنے کے لیے ایگزاسٹ ہیٹ کو بحال کرتا ہے، جو فی ٹن ایندھن کے استعمال کو کم رکھتا ہے۔
2. 95% یا اس سے زیادہ سکریپ ایلومینیم کے ساتھ چارج شدہ 65 m³ یا اس سے کم فی ٹن گیس کی کھپت - آپ کی موجودہ بھٹی کے خلاف جانچنے کے قابل ایک اعداد و شمار۔
3. سلیگ لائن کے نیچے نان اسٹک ایلومینیم کاسٹ ایبل استر ایلومینیم کے دخول کے خلاف مزاحمت کرتا ہے، جو معمول کی وجہ ہے کہ لائننگ جلد ناکام ہوجاتی ہے۔
4. فرنس کی دیوار کا درجہ حرارت 65 °C یا اس سے کم بڑھ جاتا ہے، اس لیے دکان کے فرش پر کم گرمی ضائع ہوتی ہے اور کام کا ماحول ٹھنڈا رہتا ہے۔
5. انٹرلاکنگ اور الارم کے افعال کے ساتھ دہن کے نظام کا مکمل PLC کنٹرول، لہذا برنر کی ترتیب آپریٹر کی عادت پر منحصر نہیں ہے۔
چارج میٹریل کو فرنس کے دروازے سے لوڈ کیا جاتا ہے، دوبارہ تخلیق کرنے والے برنرز سے پگھلا جاتا ہے، اور ٹیپ ہونے تک کاسٹنگ درجہ حرارت پر رکھا جاتا ہے۔ بھٹی مسلسل ٹیپ کرنے کے بجائے پگھلنے اور پکڑنے کے چکر میں چلتی ہے، جو سکریپ پر مبنی چارجنگ کے لیے موزوں ہے۔
گرمی جمع کرنے والا برنر سسٹم ڈیزائن کا بنیادی حصہ ہے۔ دو برنر جوڑے متبادل ہیں: جب ایک فائر کرتا ہے، دوسرا راستہ کے راستے کے طور پر کام کرتا ہے اور اس کا ہیٹ اسٹوریج میڈیم فلو گیس سے گرمی جذب کرتا ہے۔ الٹنے پر، وہ ذخیرہ شدہ حرارت آنے والی دہن ہوا کو پہلے سے گرم کرتی ہے۔ اس طریقے سے گرمی کو بحال کرنا وہ چیز ہے جو بیان کردہ گیس کی کھپت پر سکریپ سے بھاری چارج کو پگھلنے کی اجازت دیتا ہے۔
چیمبر کا درجہ حرارت 1100 ° C یا اس سے کم پر رکھا جاتا ہے، جو تیزی سے پگھلنے کے لیے کافی زیادہ ہے لیکن پگھلنے کو زیادہ گرم ہونے اور ہائیڈروجن کو اٹھانے سے روکتا ہے۔ پگھلنے کے دوران فلو گیس 200 °C یا اس سے کم پر نکلتی ہے، اس بات کی تصدیق کرتی ہے کہ گرمی اسٹیک پر جانے کی بجائے بھٹی میں رہ رہی ہے۔
| No | آئٹم | 15T مستطیل پگھلنے والی بھٹی |
| 1 | زیادہ سے زیادہ حجم | 15T +10% |
| 2 | شرح شدہ ایلومینیم مائع ڈالنے والی رقم | 15T |
| 3 | پگھلنے والے تالاب کی گہرائی (بھٹی کے دروازے تک) | 650+100 ملی میٹر |
| 4 | فرنس ڈور ورکنگ موڈ | چین ٹرانسمیشن، الیکٹرک لفٹنگ، ڈیڈ ویٹ اور کمپریشن |
| 5 | فرنس کے دروازے کا سائز | 2000x1000 ملی میٹر |
| 6 | فرنس چیمبر ریٹیڈ ورکنگ درجہ حرارت | ≤1100℃ |
| 7 | فرنس کی دیوار کے درجہ حرارت میں اضافہ | ≤65℃ |
| 8 | برنر کی قسم | حرارت جمع کرنے والی قسم CT300+300 |
| 9 | فرنس قدرتی گیس کا دباؤ | 0.008-0.02 ایم پی اے سایڈست |
| 10 | زیادہ سے زیادہ گیس کی کھپت | 350Nm3/h |
| 11 | پگھلنے کی شرح گیس کی کھپت/کیوب/ٹن (خام مال فضلہ ایلومینیم سے 95% زیادہ ہے) | 65 کیوب نیچے |
| 12 | دھواں کا درجہ حرارت | ≤200℃ (پگھلنا) |
فرنس استر اور خول
| حصہ | مواد کی وضاحتیں | 15T مستطیل پگھلنے والی بھٹی |
|---|---|---|
| موٹائی (ملی میٹر) | ||
| فرنس کی دیوار (پگھلنے والا پول، سلیگ لائن کے نیچے) | نان اسٹک ایلومینیم کاسٹ ایبل میٹریل (BZL-86) | 250 |
| ناقابل تسخیر کاسٹ ایبل مواد (کیٹائی این این) | 102 | |
| ہلکی موصل اینٹ (NG-0.8) | 180 | |
| ایلومینیم سلیکیٹ فائبر کپاس (1260 ℃) | 50 | |
| اسٹیل پلیٹ (Q-235) | 8 | |
| کل موٹائی | 580 | |
| فرنس کی دیوار (پگھلنے والا پول، سلیگ لائن کے اوپر) | گریڈ 1 کی مٹی کی اینٹ (LZ-55) | 250 |
| ہلکی موصل اینٹ (NG-0.8) | 280 | |
| ایلومینیم سلیکیٹ فائبر کپاس (1260 ℃) | 50 | |
| اسٹیل پلیٹ (Q-235) | 8 | |
| کل موٹائی | 580 | |
| فرنس کا نیچے اور فرنس کے دروازے کی ڈھلوان | نان اسٹک ایلومینیم کاسٹ ایبل میٹریل (BZL-86) | 250 |
| ناقابل تسخیر کاسٹ ایبل مواد (کیٹائی این این) | 99 | |
| ہلکی موصل اینٹ (NG-0.8) | 201 | |
| اسٹیل پلیٹ (Q-235) | 10 | |
| کل موٹائی | 550 | |
| فرنس ٹاپ (فلیٹ ٹاپ) | لٹکی ہوئی اینٹ + اعلی طاقت کم سیمنٹ کاسٹ ایبل مواد (KSTJ-70) | 200 |
| تھرمل موصلیت کاٹن | 40 | |
| ناقابل تسخیر کاسٹ ایبل مواد (Ketai QJ-1.0) | 100 | |
| کل موٹائی | 390 | |
| بھٹی کا دروازہ | اعلی طاقت کم سیمنٹ کاسٹ ایبل مواد (KSTJ-70) | 200 |
| ایلومینیم سلیکیٹ فائبر کپاس | 80 | |
| اسٹیل پلیٹ (Q-235) | 10 | |
| مضبوط فریم | 110 | |
| کل موٹائی | 550 | |
| فرنس کے نیچے کا فریم | 16* ڈبل چینل اسٹیل اور 10 ملی میٹر اسٹیل پینل | |
| فرنس باڈی فریم | 16* ڈبل چینل اسٹیل اور 8 ملی میٹر اسٹیل پینل | |
| فرنس ٹاپ فریم | اچھی کریکٹر فریم کے لیے #25 آئی اسٹیل اور #10 آئی اسٹیل | |
جلانے کا نظام
یہ فرنس گروپ حرارت جمع کرنے والے جلانے کا نظام، کم نائٹروجن آکسائیڈ کے اخراج اور اعلی کارکردگی والے دہن کے میدان میں ایک جدید ٹیکنالوجی کو اپناتا ہے۔ برننگ سسٹم PLC خودکار ہے، کامل انٹر لاکنگ اور الارم فنکشنز کے ساتھ۔ ایلومینیم پگھلنے والی بھٹی کا مرکزی شعلہ توانائی کی بچت کے اچھے اثر کے ساتھ بڑی اور چھوٹی آگ کے دستی کنٹرول موڈ کو اپناتا ہے اور ذہین انتظام کا احساس کرتا ہے۔
| ڈیزائن بدلتے وقت | ترتیب کے لیے 10-120s |
| ایئر پری ہیٹنگ کا درجہ حرارت | 600~800℃ |
| فلو گیس کے اخراج کا زیادہ سے زیادہ قابل اجازت درجہ حرارت | 250℃ |
| عام کام کرنے والی فلو گیس کے اخراج کا درجہ حرارت | 100~200℃ |
| ہیٹ اسٹوریج میڈیم | ø25 ملی میٹر ہائی ایلومینا بال، ایلومینا مواد ≥ 92% |
| گرمی ذخیرہ کرنے کی مقدار فی میڈیم | 1000-1200 کلوگرام |
1. پگھلی ہوئی دھات میں ایلومینیم سکریپ کی ری سائیکلنگ پنڈ یا بلیٹ کاسٹنگ کے لیے۔
2. ایلومینیم انگوٹ اور بلیٹ مینوفیکچرنگ پلانٹس جو سکریپ پر مبنی چارج چلا رہے ہیں۔
3. ریمیلٹ آپریشنز جہاں فی ٹن ایندھن کی قیمت کنٹرول کرنے والی شخصیت ہے۔
4. ایسے پودے جن کو جھکاؤ کی بجائے ایک مقررہ پگھلنے اور پکڑنے والی بھٹی کی ضرورت ہوتی ہے۔
لائن میں ہم آہنگ سامان
1. کاسٹنگ سے پہلے فلوکس انجیکشن اور ڈیگاسنگ کے لیے ریفائننگ ٹینک۔
2. ایلومینیم ڈراس جداکاراس بھٹی سے پیدا ہونے والی گندگی سے دھات کو بازیافت کرنا۔
3. ہاٹ ٹاپ بلیٹ کاسٹنگ مشین یا ایلومینیم الائے پنڈ بہاو کے لیے مسلسل کاسٹنگ مشین۔
4. ایلومینیم پگھلنے والی بھٹی کے لیے ڈسٹ کلیکٹردھوئیں کی گرفتاری کے لیے۔